|
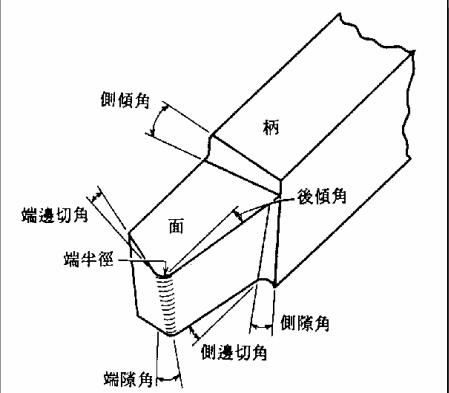
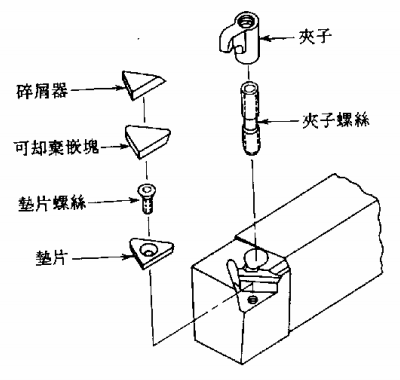
数控技术科普 车床刀具种类、材料、特性分析时间:2021-01-26 车床车削刀具种类、材料、特性分析 (一)车刀种类 下图为一典型的单锋车床刀具的各角度及名称,此工具系利用砂轮磨而成: □唇角(Lip Angle)或切削角(CuttingAngle):楔形刃口兩面的夹角,此角的大小代表刃口的钝或锐,与切削效能有关,一般而言,此角愈尖锐,愈可节省动力,但必须要有相当的强度,才能承受金属的阻力,同时要顾及所产生热量的传递能力;此外,也必须考虑工作物的材料性质;高硬度的材料,需要强度高的切削刀刃与较大的传热能力,此角度应大而钝;软性材料,可用较小的切削角。 □侧隙角(Side Relief Angle)或侧让角:车床刀具侧面与工作物间的夹角,为避免兩者直接摩擦,此角不宜太大,一般在 6°至 8°之间。 □侧倾角(Side Rake Angle)或侧斜角:车床刀具上面向侧方倾斜的角度,是造成唇角的一个角度,此角愈大,唇角愈小。 □后倾角(Back Rake Angle)或后斜角:车床刀具上面与水平间的夹角。 □端隙角(End Relief Angle):车床刀具端面与工作物所夹的角度,其功用与侧隙角相同。 上述这些角度将随刀具装置位置的改变而改变,但并非表示必须另外加以研磨。右上图所示为一左手刀工具(由右向左进给)的各部位切削角标示。车床刀具除了可如上述之以实体刀杆輪磨而成外,尚有利用硬焊法将碳化物刀尖块(Carbide Tip)焊在刀柄上者,或将嵌块(Inserts)固定于刀柄上者,如下图所示。所以,用嵌块所组成的车刀,其种�?与形狀将是多样化的,而市面上亦有多种嵌块及车刀柄出售,如陶质材料所制的嵌块,价廉而质优,且一经用钝即可丢弃,称之为可丢弃(Disposable)嵌块,其形狀有三角形、圆形、方形、菱形及若干特殊形狀。
(二)车床刀具材料 由于高速切削的生产需求,刀具材料的进展与改良日益殷切,一般而言,其要求的条件包括: □高温抵抗软化的能力。 □低的摩擦系數。 □优良的抵抗磨损性质。 □充份的韧性(Toughness)与耐冲击性。
常用的车床刀具材料有: □高碳钢(High-Carbon Steel)。 □高速钢(High-Speed Steel)。 □铸造非铁金属(Cast Nonferrous Alloy)。 □碳化物(Carbides)。 □钻石(Diamonds)。 □瓷质车床刀具(Ceramic Tools)。 □氮化硅(标号 S-8)。
(三)切削性与表面光平度 金属的切削性(Machinability)又称为易切性,是用?�表示材料是否易于切削的性质,此一性质受工具材料及其几何形狀的影响,因此金属切削性的比较,只能基于某一重要因素而令其他因素不变下?�进行,而所得的结果,也只是一种比较的數值或单位。用?�观察、比较切削性的因素有: □刀具寿命。 □切削动力。 □切除一定材料所需的费用。 □加工后工作物的光平度。
(四)车床刀具寿命 由于车刀一经用钝,自然必须停止工作,重新磨锐、装置和调整试用妥当后,才可再正式操作,其间因停止生产而造成损失,因此,刀具的使用寿命对金属切削是一个甚为重要的因素。所谓『刀具寿命』是指车刀由开始使用至车刀不能继续使用为止的全部时间。决定此时间的方法有數种,而各种方法所表示的车床刀具寿命亦有若干差别,但最简单的方法是以车床刀具必须更换时所使用的时间,?�表示车床刀具寿命。 四种影响车床刀具寿命的磨损包括: □磨料磨损:在工作物上有微细而硬度高的小粒,与刀具相互磨擦使车刀磨损。 □黏着磨损:由于高温使工作物产生塑性变形及磨擦作用,并进而使工作物黏着或熔接在刀具刀锋上。 □扩散磨损:工作物与刀具间金属晶粒内的原子相互异位。 □氧化磨损:高温使刀具氧化。 文章作者:山东万汇数控机床有限公司 www.sdwhjc.com |